溶接のブローホール原因と対策!ピットとの違いや補修手順まで解説
溶接作業の現場で多くの技術者を悩ませる代表的なトラブルが、金属内部や表面に空洞が生じる「ブローホール」です。外観検査では問題なく見えても、非破壊検査で内部に気孔欠陥が発覚し、製品の手直しや破棄を余儀なくされるケースは後を絶ちません。強度低下や製品クレームに直結する重大な溶接欠陥を防ぐには、発生メカニズムの正しい理解と現場レベルでの的確な予防策が不可欠です。
本稿では、溶接構造物の信頼性を大きく左右する気孔欠陥の根本原因をはじめ、混同されやすいピットとの違い、工法別の防止ノウハウ、万が一発生した際の確実な補修手順まで、製造・溶接現場で直ちに役立つ知見を余すところなくお届けします。
📌 【この記事の重要ポイントまとめ】
- 要点1:ブローホールは溶融金属内に閉じ込められたガスが凝固時に気孔となる現象で、表面に開口する「ピット」と明確に区別される。
- 要点2:主な発生原因は「シールドガス流量不足や乱れ」「母材表面の油分・水分・サビ」「不適切なアーク長や施工条件」にある。
- 要点3:徹底した脱脂・水分除去と適切なガスシールド管理を行い、欠陥発生時はグラインダー等で完全除去してから再溶接するのが鉄則。
【基礎知識】ブローホールとは?ピットとの違いと溶接欠陥の種類一覧
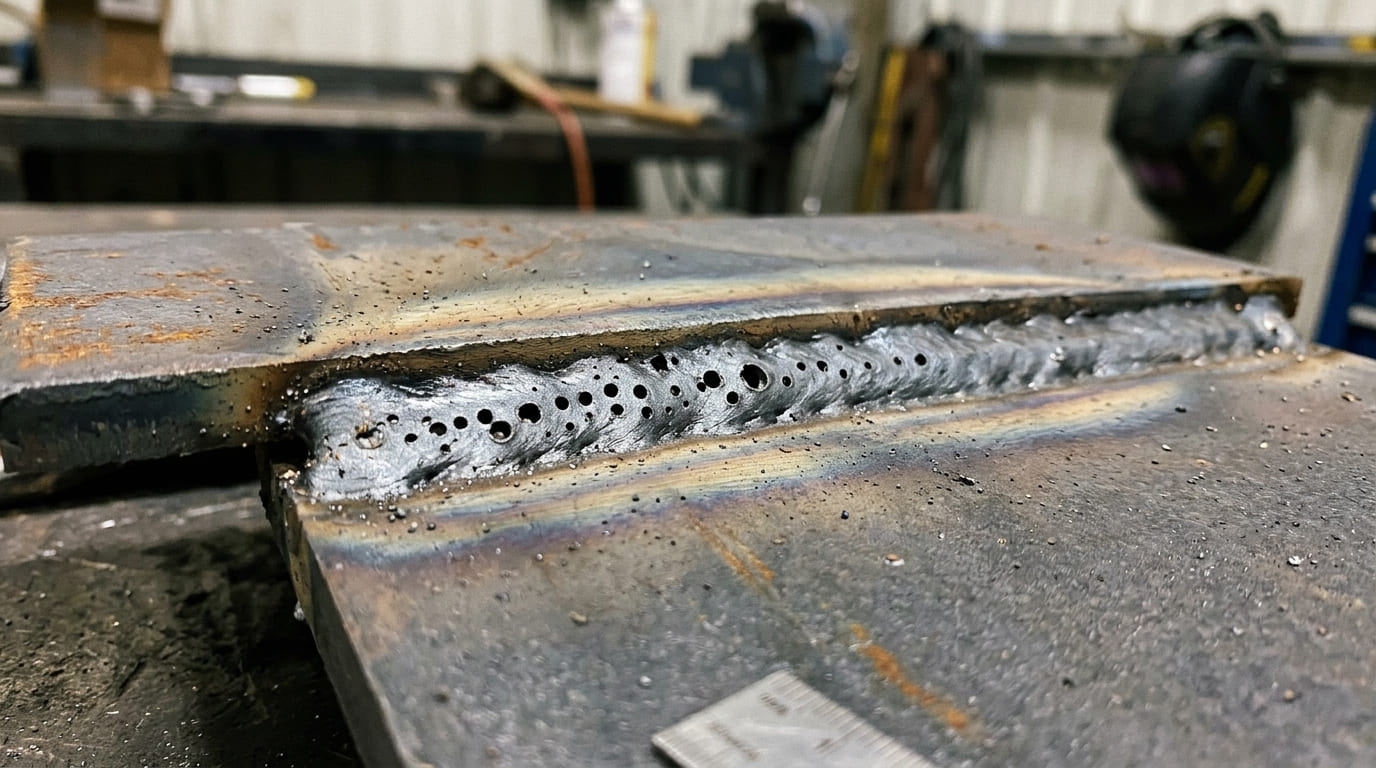
溶接作業におけるアーク溶接気孔欠陥の代表格がブローホール(Blowhole)です。アーク熱で溶かされた金属(溶融池)の中に水素、窒素、一酸化炭素などのガスが溶け込み、金属が冷えて固まる際に外部へ抜けきれず、内部に丸みを帯びた空洞として残る現象を指します。
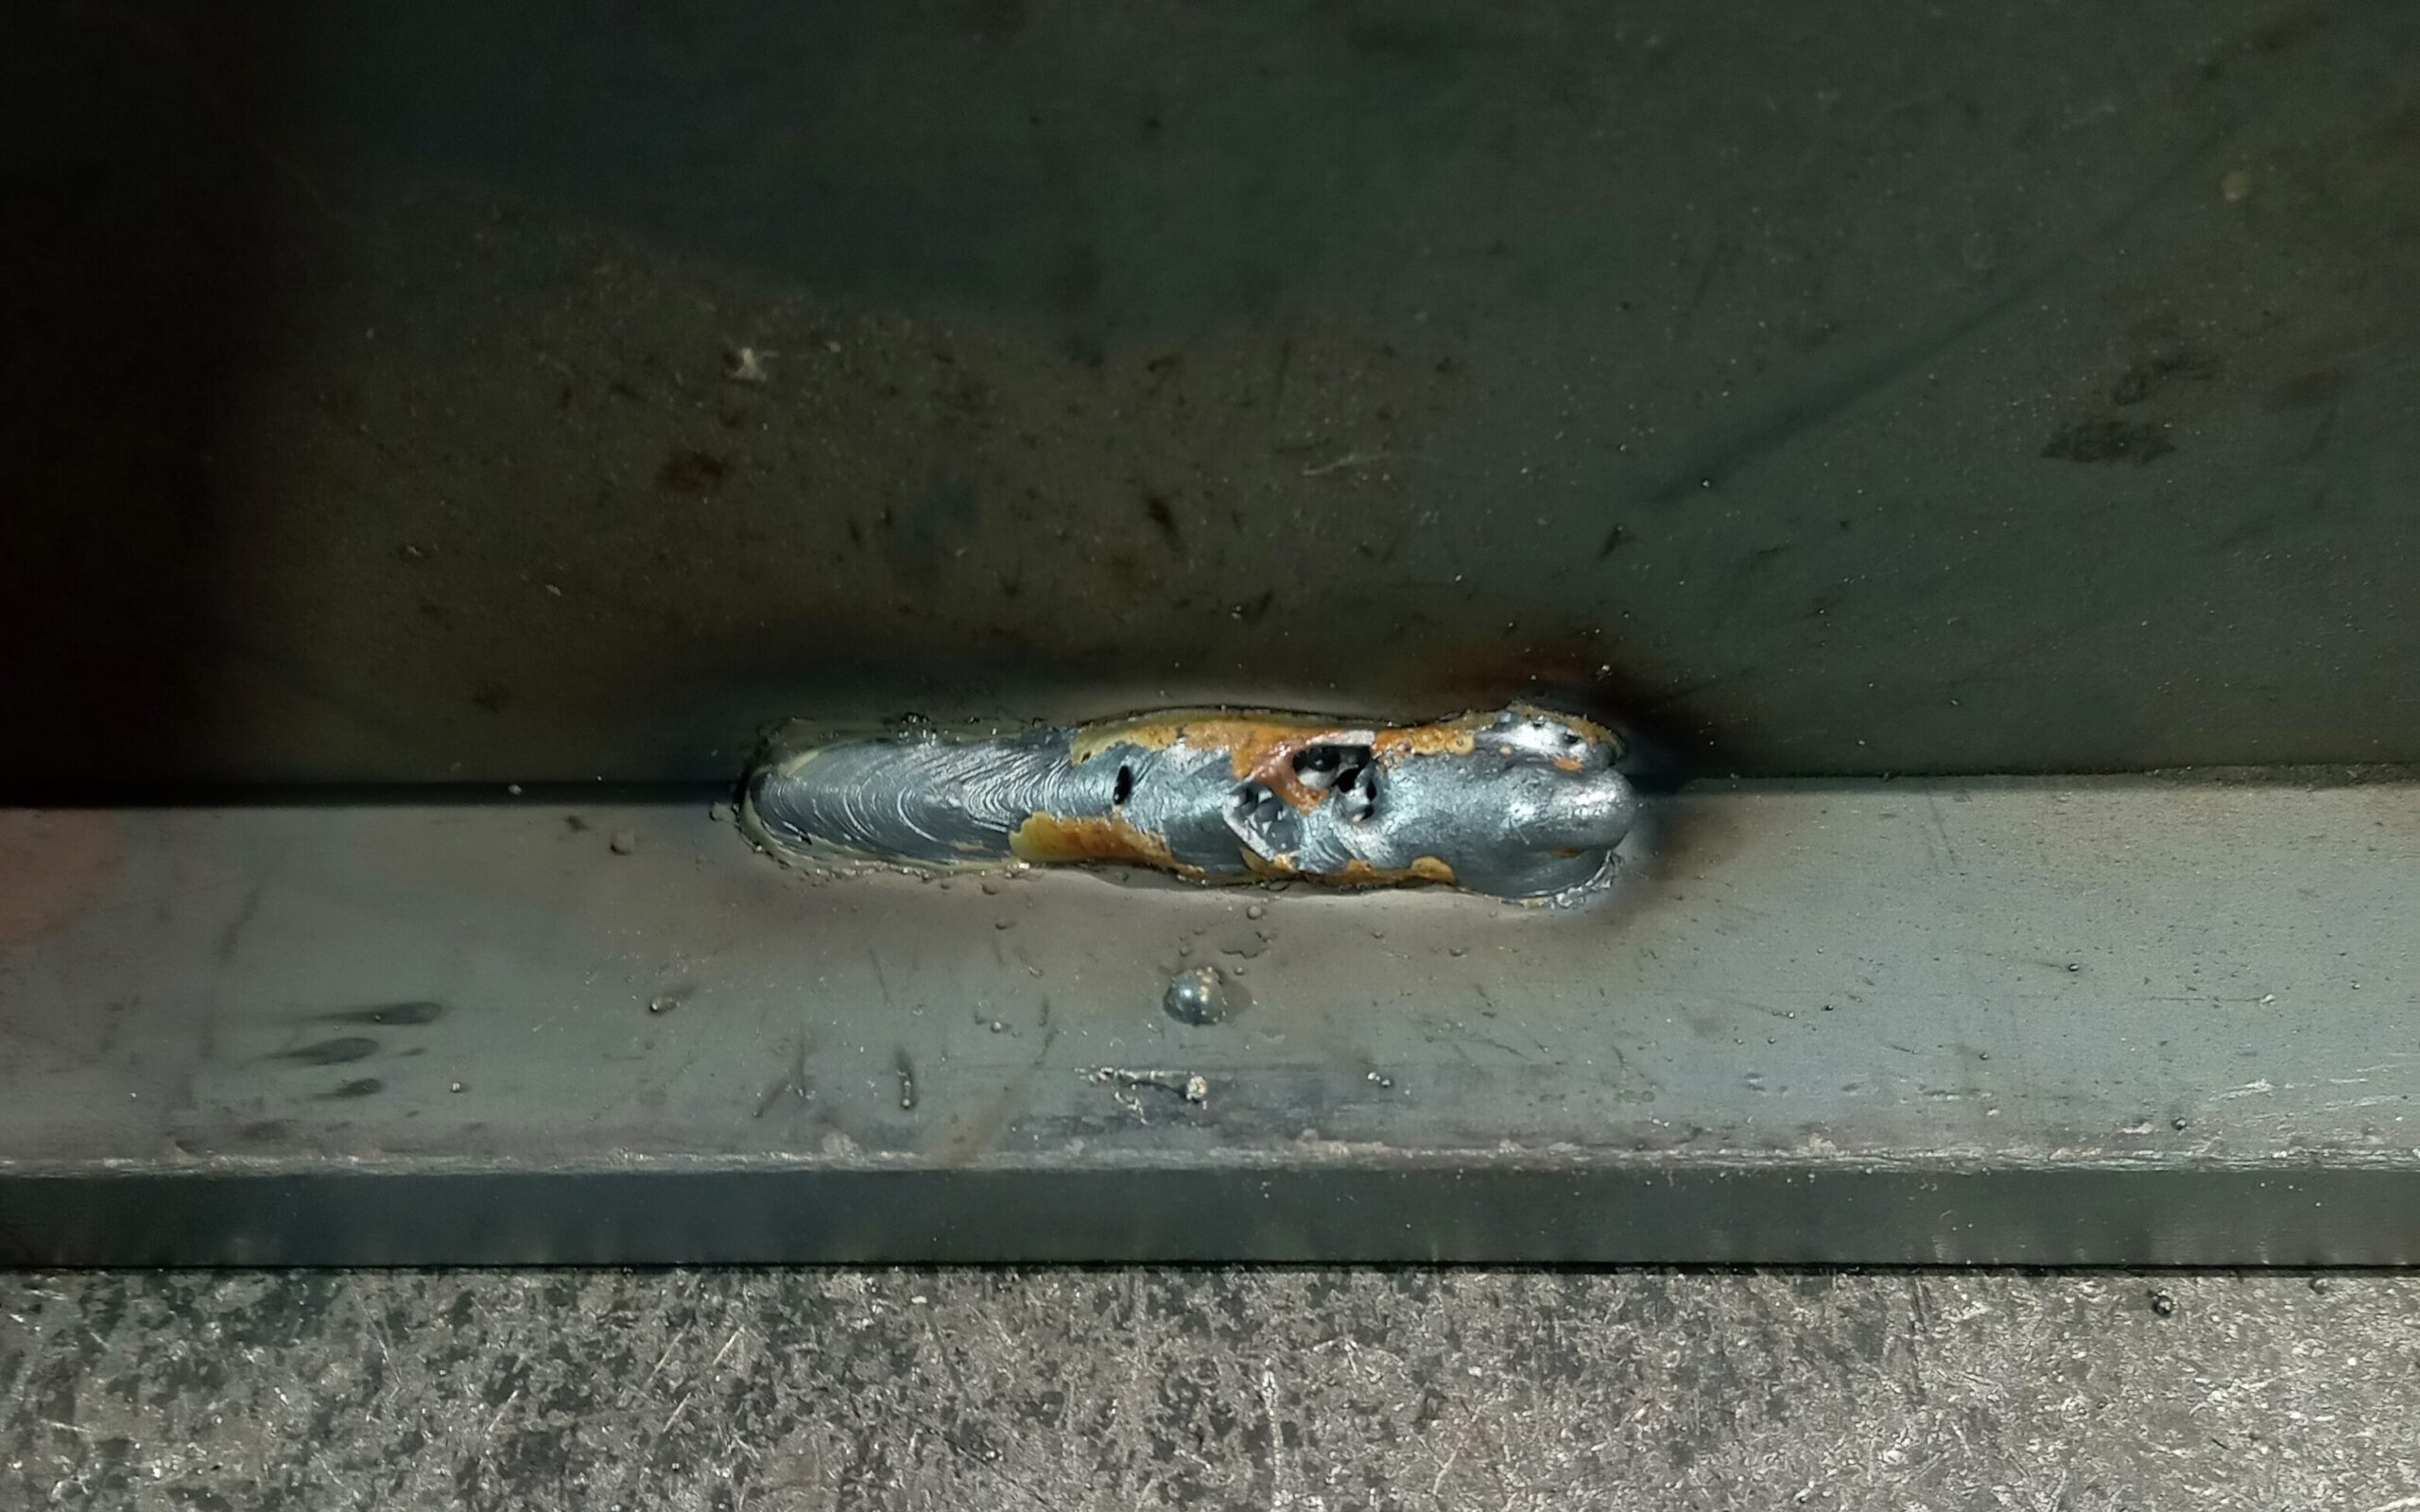
現場でしばしば混同されるのが「ピット」との違いです。溶接欠陥ピット違いを整理すると、欠陥が存在する位置が最大の識別点となります。ビード内部に閉じ込められた空洞をブローホールと呼ぶのに対し、ガスが表面へ抜け出ようとしてビード表面に小さな穴(くぼみ)として開口した状態を「ピット」と呼びます。ピットは目視で容易に発見できますが、内部に潜むブローホールは外見だけで判別できません。
JIS規格などで分類される代表的な溶接欠陥種類一覧と特徴は以下の通りです。
- ブローホール・ピット(気孔欠陥):溶融金属内のガス残留による球状・楕円状の空洞。
- スラグ巻き込み:溶融金属の表面を覆うフラックスの残渣が内部に残る欠陥。
- 融合不良・溶け込み不足:母材や前層の溶接ビードと十分に溶け合っていない状態。
- アンダーカット・オーバーラップ:ビード止端部が母材より深く削れたり、母材上に垂れ下がったりする形状不良。
- 溶接割れ(クラック):凝固時や冷却後に発生する亀裂。強度低下への影響が最も深刻。
なぜ発生する?溶接ブローホール原因となる4大要素
気孔欠陥が起きるメカニズムは、溶融金属に対する「ガスの侵入」と「ガスの凝固速度(閉じ込め)」に集約されます。現場で頻発する溶接ブローホール原因を掘り下げると、主に4つの要因に分類されます。
第1の原因は、シールドガス流量不足やノズル周囲のガス乱れです。風やスパッタの付着によってシールド効果が途切れると、大気中の窒素や酸素が溶融池に巻き込まれ、瞬時に気泡化します。
第2の原因は、母材および溶接ワイヤの表面付着物です。開先加工部に付着した切削油、防錆油、水分、結露、サビ、塗膜などは、アーク熱によって急激に分解され、大量の水素ガスを発生させます。事前の溶接部脱脂水分除去が不十分な現場ほど、高確率で気孔欠陥に直面します。
第3の原因は、溶接速度が速すぎるケースです。溶融池が冷却・凝固するスピードに対してガスが浮上して放出される時間が足りず、金属内部に閉じ込められてしまいます。
第4の原因は、アーク長が長すぎる施工不良です。アーク長が伸びるとアーク電圧が上昇してアーク柱が広がり、大気中の空気を巻き込みやすい環境を作り出してしまいます。
【工法別】TIG溶接と半自動溶接におけるガスシールドの急所
溶接方式によってブローホールの発生パターンと注意すべき急所は異なります。現場で多用される代表的な2つの工法について、それぞれの対策ポイントを押さえましょう。
精密溶接に用いられるTIG溶接ブローホールの主因は、タングステン電極の突き出し長さ過多や、ノズルへのスパッタ付着、トーチの保持角度不良です。タングステン先端が酸化していたり、トーチの傾きが大きすぎたりすると、シールドガスが空気とともに渦を巻き、大気を巻き込みます。アルゴンガスの純度低下やガスホースの亀裂による空気吸い込みも厳重な警戒が必要です。
一方、構造物製作で主流の半自動溶接ガスシールド(MAG溶接・MIG溶接)では、作業環境の「風」が最大の敵となります。屋外はもちろん、工場内の換気扇やスポットクーラーの送風(風速0.5m/s以上)でもシールドガスは容易に吹き飛ばされます。また、ノズル内部に溜まったスパッタが整流効果を阻害し、ガス層に乱れを生じさせるため、定期的なノズル清掃とスパッタ付着防止剤の塗布が欠かせません。
現場ですぐ実践できるブローホール対策と施工条件の適正化
確実なブローホール対策を実現するためには、溶接前・溶接中の手順を標準化し、溶接施工条件適正化を徹底することが最短ルートです。以下のチェックリストを現場に導入することで、発生リスクを大幅に低減できます。
- 母材の前処理徹底:溶接開先面から最低でも20〜30mmの範囲は、アセトンやパーツクリーナーを用いた脱脂洗浄を行い、サビや黒皮(ミルスケール)はディスクグラインダーで地肌が出るまで削り落とす。
- シールドガス流量の適正設定:屋内の標準的な環境であれば、TIG溶接で7〜12L/min、半自動溶接で15〜20L/minを目安に調整する。流量は少なすぎても多すぎても(乱流を起こすため)欠陥の原因となる。
- 防風対策の設置:風速0.5m/sを超える環境では、溶接作業エリアに必ず防風スクリーンや衝立を設置する。
- 適切なアーク長とトーチ角度の保持:アーク長は短め(2〜3mm程度)を維持し、前進角・後退角は10〜15度前後の適正角度を保ちながら一定の速度で運棒する。
- 溶接材料の保管管理:被覆アーク溶接棒やソリッドワイヤ、フラックス入りワイヤは湿気を避け、規定の乾燥温度・湿度管理を順守する。
内部欠陥を見逃さない!非破壊検査(放射線透過試験)の役割
ブローホールはビード内部に潜む性質上、目視検査だけで合否を判定することは不可能です。圧力容器、橋梁、建築鉄骨、配管など、高い安全性が要求される重要構造物では、非破壊検査放射線透過試験(RT:Radiographic Testing)や超音波探傷試験(UT)が標準的に適用されます。
特に放射線透過試験(X線・ガンマ線)では、金属部と空洞部(空気)の透過厚みの差がフィルムやデジタル画像上の濃淡(黒い円形の影)として鮮明に描出されます。JIS規格(JIS Z 3104等)に基づき、欠陥の長径、密集度、面積比率が測定され、第1種から第4種などの欠陥種別および合否等級が厳格に判定されます。
非破壊検査で不合格となった場合、構造強度の低下や疲労破壊の起点となるため、後述する手直し作業が義務付けられます。
発生してしまった時のブローホール補修・手直し方法
万が一検査でブローホールが検出された場合、単に上から重ねて再溶接(ごまかし溶接)をすることは厳禁です。内部のガスが膨張し、さらに巨大な空洞や割れを誘発する恐れがあります。正しいブローホール補修手直し方法の手順は次の通りです。
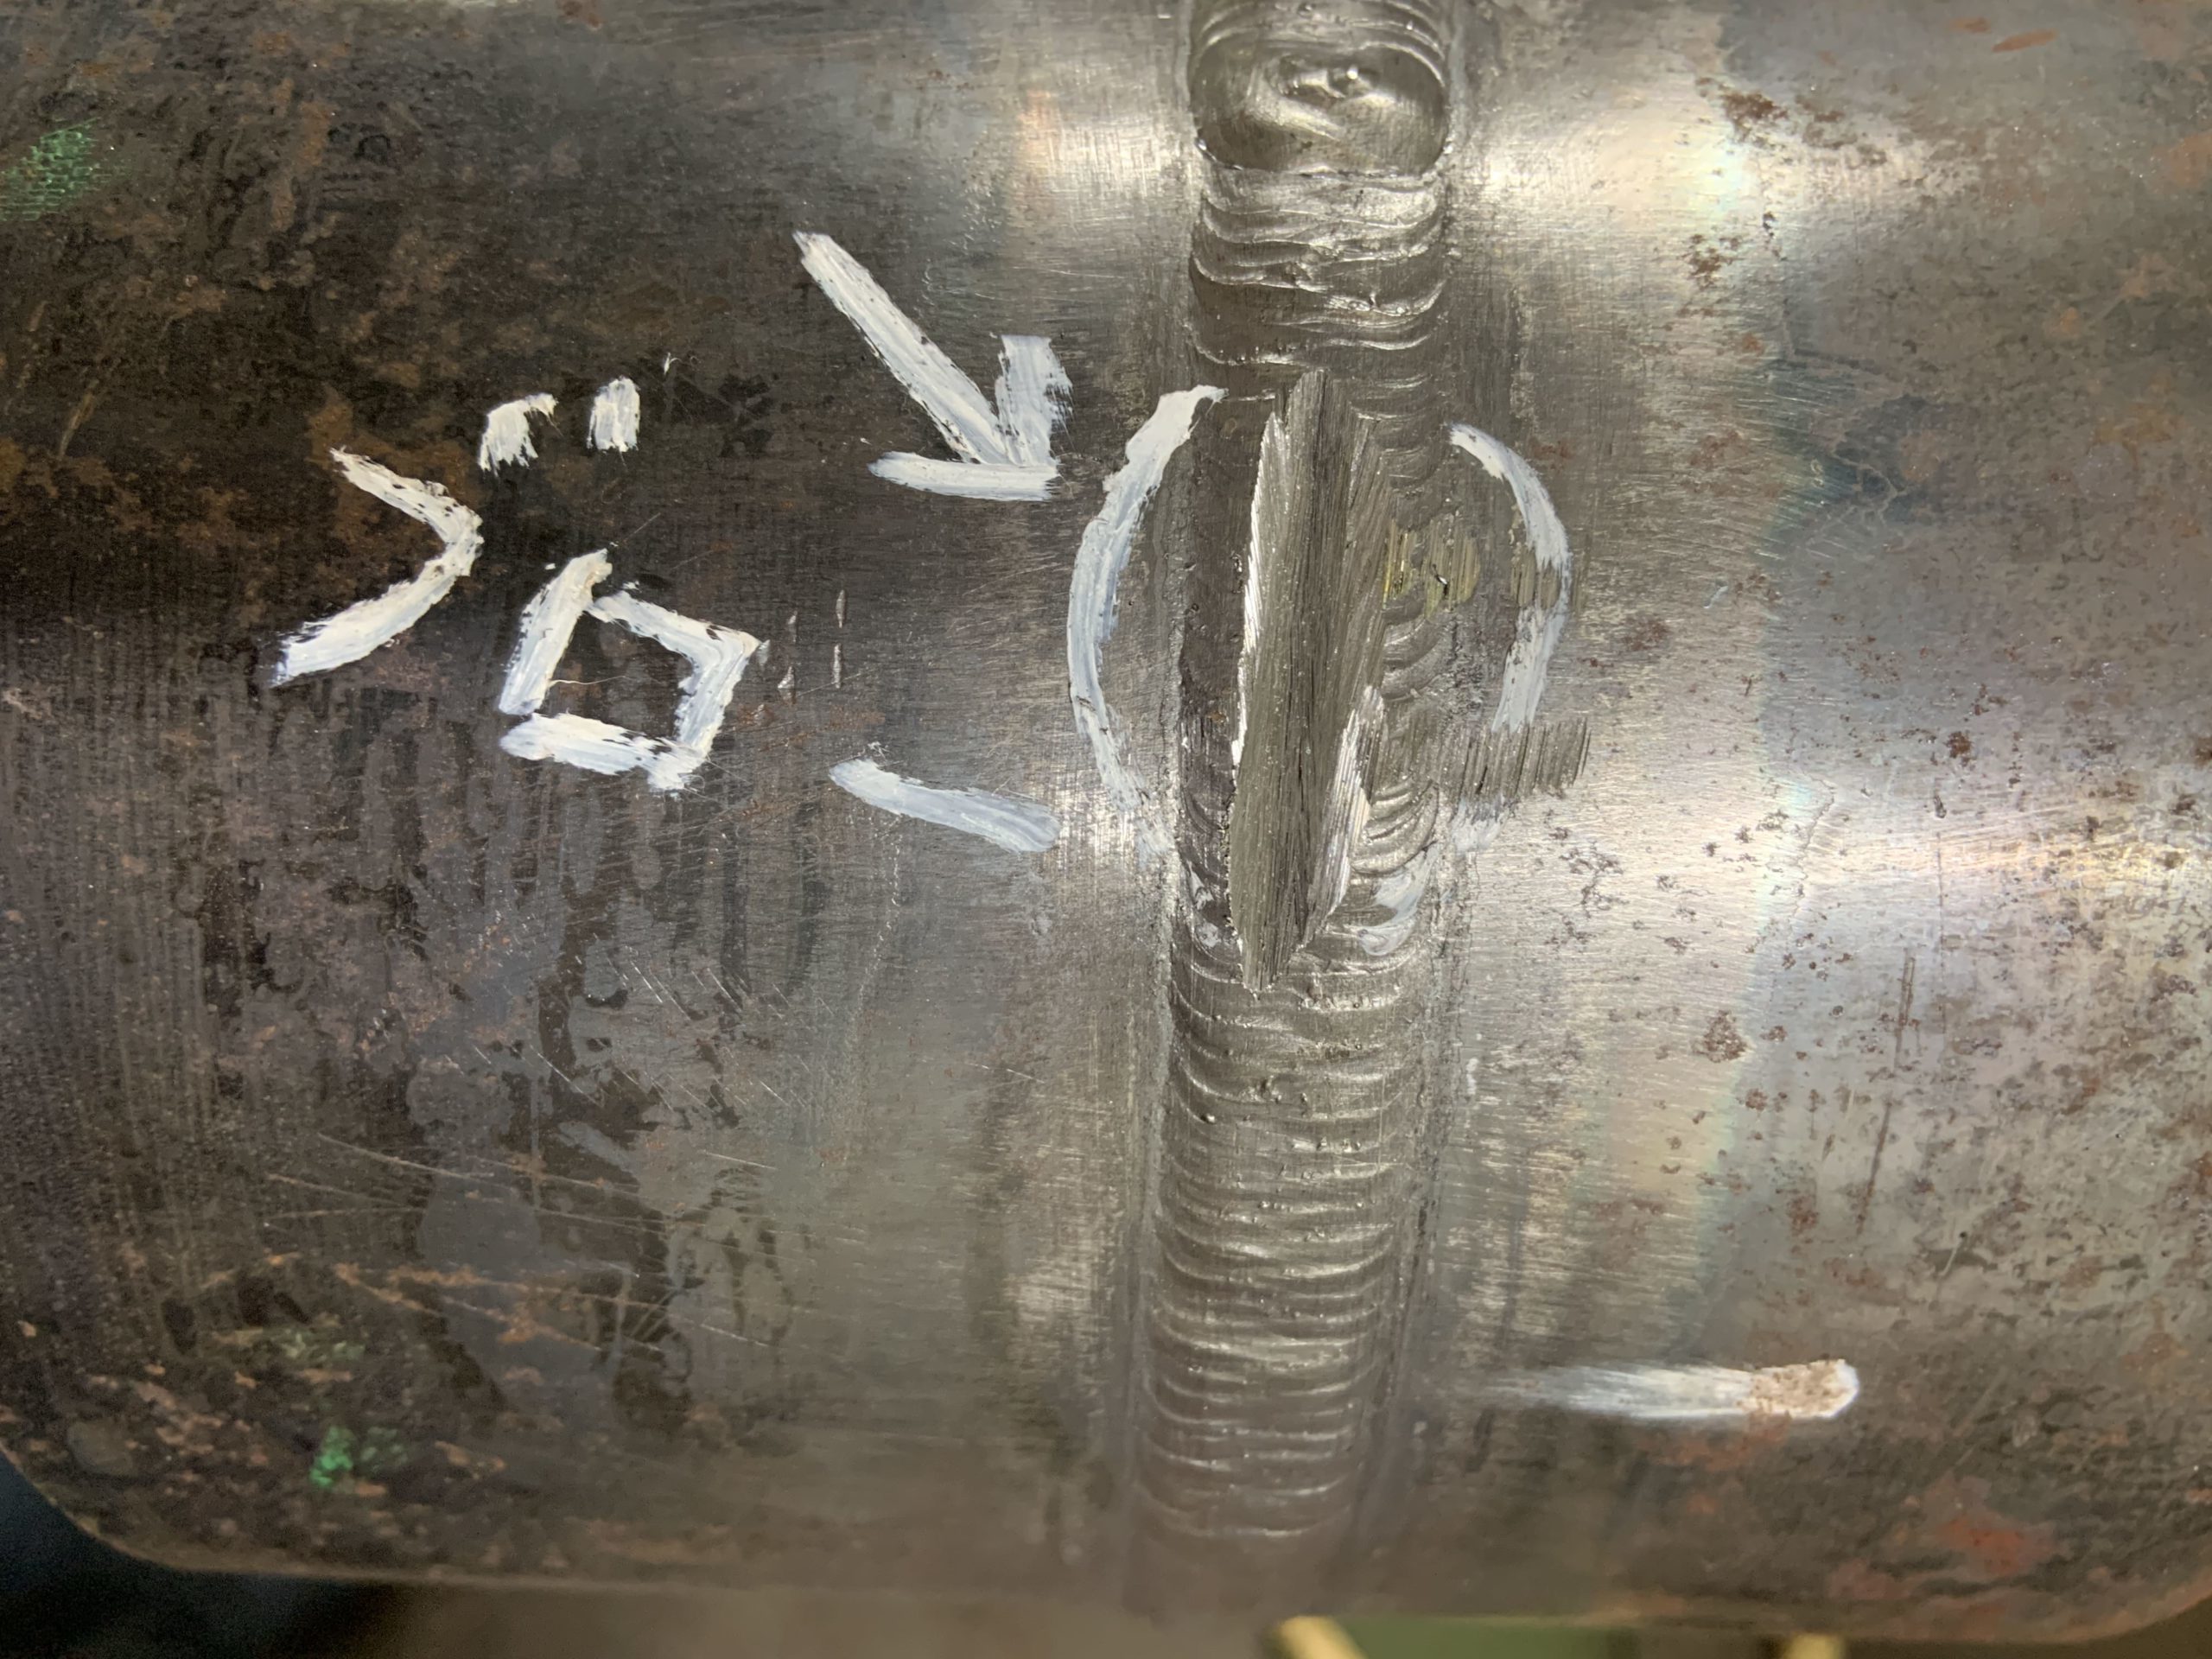
- 欠陥箇所の特定とマーキング:探傷試験結果や外観から、補修対象の範囲を明確にマーキングする。
- 欠陥の完全削り落とし:超硬ロータリーバーやディスクグラインダーを用い、ブローホールが存在する深さまで金属を完全に削り取る。空洞の底部が見えなくなり、健全な金属面が露出するまで船底型(舟形)にハツリ加工を行う。
- 浸透探傷試験(PT)による残存確認:削り取った凹部にカラーチェック(浸透探傷剤)を塗工し、欠陥の取り残しがないか確認する。
- 再脱脂と余熱・再溶接:削り落とした部位を再度脱脂・清掃し、必要に応じて規定温度で予熱を施した上で、入熱量に注意しながら本溶接と同じ溶接条件で肉盛り溶接を行う。
- 仕上げと最終再検査:ビード表面をグラインダーで平滑に仕上げた後、再度非破壊検査を実施して欠陥の完全消滅を確かめる。
【溶接のブローホール】に関するよくある質問(FAQ)
Q1:シールドガスの流量を増やせば増やすほどブローホールは防げますか?
A1:いいえ、過剰なガス流量は逆効果です。ガス流量が多すぎるとノズル先端から噴出するガスが乱流(渦)を巻き起こし、かえって周囲の大気を取り込んでしまいます。適正流量(半自動溶接なら15〜20L/min、TIGなら7〜12L/min程度)を守ることが重要です。
Q2:亜鉛メッキ鋼板の溶接でブローホールが多発するのはなぜですか?
A2:亜鉛の沸点(約907℃)が鉄の融点(約1535℃)よりも大幅に低いためです。溶接熱によって瞬時に気化した亜鉛蒸気が溶融池から抜けきれず、気孔欠陥となります。メッキ層を開先部からグラインダーで削り落とすか、亜鉛メッキ専用の溶接ワイヤ・シールドガス選定を行う必要があります。
Q3:ピットを見つけた場合、削らずにアークで溶かし直しても直りますか?
A3:アークで表面をなぞるだけの補修は推奨されません。内部奥深くに気泡の根(連続気孔)が残っている場合が多く、上から再溶接しても再びガスが噴き出して新たな欠陥を生みます。必ずグラインダーで健全な母材まで削り出してから再溶接してください。
まとめ:基本手順の順守と環境管理が高品質な溶接を実現する
溶接ビード内に発生するブローホールは、作業者の不注意だけでなく、母材の状態、ガスシールドの乱れ、周囲の気流といった複合的な要因によって引き起こされます。気孔欠陥を根本から断ち切る鍵は、奇をてらった技術ではなく、開先面の確実な清掃脱脂、防風対策、適正なシールドガス流量とアーク長の維持という基本手順の徹底にあります。
万が一欠陥が生じた際にも、原因を正しく突き止めて完全切削による補修プロセスを踏むことが、構造物の安全性と現場の品質信頼性を担保するための揺るぎない土台となります。 (出典: ブロー ホール 溶接(Yahoo!ニュース))
SEOライティングとマーケティング戦略の専門家。分かりやすい解説記事で定評があります。
